


A Stroj na výrobu lehkých kýlůje válcovací stroj určený k výrobě lehkých ocelových kýlů používaných ve stropech, příčkových systémech, rámování stěn a dalších lehkých konstrukčních aplikacích. Stroj odebírá pozinkovanou ocel nebo jiné vhodné kovové pásy ze svitku a průběžně je tvaruje do požadovaného kýlového profilu.
Na rozdíl od tradičních výrobních metod, které vyžadují jednotlivé operace řezání a ohýbání, systém pro tváření válcováním provádí proces tváření nepřetržitě. Ocelový pás prochází řadou speciálně navržených válců, přičemž každá stanice postupně mění plochý pás do konečného tvaru kýlu.
Lehké ocelové kýly se běžně používají, protože jsou lehké, rozměrově konzistentní, snadno se instalují a jsou vhodné pro moderní interiérové konstrukce. A správně navrženýLehký ocelový kýlový strojpomáhá výrobcům vyrábět velké množství těchto profilů se stálými rozměry a stabilní kvalitou.
Co je to lehký kýl?
Lehký kýl je tenký-ocelový rámový profil používaný jako nosný nebo konstrukční prvek v lehkých stropních a příčkových systémech. V závislosti na aplikaci může mít profil různé tvary, šířky, výšky a výztužné prvky.
Mezi běžné produkty patří stropní žlaby, hlavní žlaby, lemovací žlaby, nástěnné sloupky, kolejnice a další související lehké ocelové profily.
Ocel je obvykle dodávána ve formě svitků a průběžně tvarována do požadovaného tvaru průřezu-.
Jak funguje stroj na výrobu lehkého kýlu?
Pracovní proces aStroj na výrobu lehkých kýlůobecně začíná nakládáním ocelového svitku na odvíječ. Pás je pak veden do tvarovací sekce.
Tvarovací válce postupně ohýbají plochý pás v několika fázích. Každá válcovací stanice provádí malé množství deformace, což umožňuje stroji dosáhnout konečného profilu bez nadměrného namáhání materiálu.
Po úplném vytvarování profilu řezací systém rozřeže souvislou část na předem určené délky.
Obecná výrobní sekvence je:
Ocelový svitek → Odvíjení → Rovnání → Vedení → Tvarování rolí → Děrování → Řezání → Hotový kýl
Ne každý stroj vyžaduje děrování a přesné pořadí závisí na designu produktu.
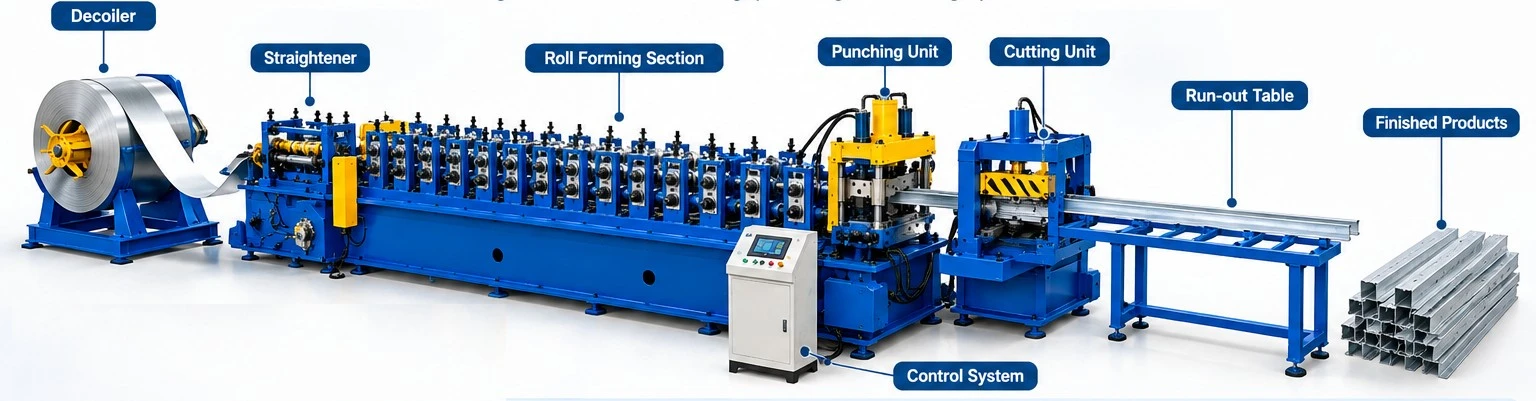
Hlavní součásti linky na výrobu lehkých kýlů
KompletníVýrobní linka na ocelový kýlse skládá z několika koordinovaných sekcí. Konfigurace závisí na profilu kýlu, tloušťce materiálu, šířce svitku, rychlosti výroby a požadované úrovni automatizace.
|
Sekce stroje |
Hlavní funkce |
|
Odvíječ/odvíječ |
Drží a odvíjí ocelovou cívku |
|
Rovnací jednotka |
Opravuje tvar pásu před tvarováním |
|
Systém krmení |
Odesílá materiál do tvářecí sekce |
|
Vodicí systém |
Udržuje zarovnání pásů |
|
Děrovací jednotka |
V případě potřeby vytvoří otvory nebo štěrbiny |
|
Stroj na tváření rolí |
Formuje ocel do profilu kýlu |
|
Řezací systém |
Vytvořený kýl odřízne na délku |
|
Vyčerpat-tabulku |
Podporuje hotové výrobky |
|
PLC řídicí systém |
Řídí výrobní proces |
Odvíječ pro výrobu ocelových kýlů
Odvíječ je první hlavní částí výrobní linky. Drží ocelovou cívku a uvolňuje pás řízenou rychlostí.
Pro výrobu lehkých kýlů jsou svitky normálně relativně úzké a tenké ve srovnání se svitky používanými pro těžké konstrukční profily. Odvíječ musí přesto poskytovat stabilní podávání, protože změny v napětí pásu mohou ovlivnit proces tváření.
V závislosti na požadavcích výroby může stroj používat ruční nebo hydraulický expanzní systém. Automatické nakládání svitků lze také začlenit do pokročilejších výrobních linek.
Sekce tváření rolí
Sekce válcování je srdcem stroje. Skládá se z několika formovacích stanic uspořádaných za sebou.
První stanice začínají ohýbat plochý ocelový pás. Následující stanice postupně zvětšují tvar profilu, dokud není dosaženo požadovaného průřezu kýlu{1}}.
Tvarovací válce musí být přesně vyrobeny a vyrovnány. Nesprávná konstrukce nebo vyrovnání role může mít za následek deformaci profilu, zkroucení, rozměrové odchylky nebo povrchové stopy.
Z tohoto důvodu by měla být konstrukce role vyvinuta speciálně pro požadovaný profil kýlu a materiál.
Děrovací systém
Některé lehké kýlové profily vyžadují otvory nebo štěrbiny pro instalaci, připojení nebo seřízení. Tyto otvory mohou být vyrobeny automaticky během procesu válcování.
Děrovací jednotka může být instalována před nebo v rámci formovací linky, v závislosti na designu produktu a požadavcích výroby.
Například čep přepážky může vyžadovat opakované otvory po své délce. Automatizovaný děrovací systém může vytvářet tyto otvory v předem stanovených intervalech, zatímco se ocelový pás pohybuje linkou.
Poloha děrování musí být synchronizována s pohybem materiálu, aby byla zachována přesná rozteč otvorů.
Řezací systém
Po vytvarování se průběžný kýlový profil rozřeže na jednotlivé kusy. Řezací systém lze konfigurovat pro různé hotové délky.
Výrobce může například vyrábět kýly v délkách, jako jsou:
- 2 000 mm
- 2 400 mm
- 2 700 mm
- 3 000 mm
- 4 000 mm
Další přizpůsobené délky
Skutečný rozsah řezání závisí na konfiguraci stroje a požadavcích zákazníka.

Typická tloušťka materiálu
Lehké kýly jsou obecně vyráběny z relativně tenkého ocelového pásu. V závislosti na produktu a aplikaci může být stroj navržen pro přibližně0,4–1,2 mmmateriál.
Některé stroje mohou pokrýt užší rozsah jako např0,5–0,8 mm, zatímco těžší-profilové systémy mohou pojmout přibližující se materiál1,5 mm.
|
Aplikace |
Přibližná tloušťka |
|
Lehké stropní profily |
0,4–0,8 mm |
|
Standardní lehké kýly |
0,5–1,0 mm |
|
Těžší profily rámu |
0,8–1,2 mm |
|
Speciální profily |
Až kolem 1,5 mm |
Skutečná schopnost tloušťky musí být určena podle profilu, třídy oceli, meze kluzu a konstrukce stroje.
Typická šířka pásu
Požadovaná vstupní-šířka pásu závisí na konečném profilu kýlu. Protože různé profily vyžadují různé rozvinuté šířky, nelze stroj vybrat pouze na základě hotové šířky profilu.
Například stroj vyrábějící úzký stropní kanál může vyžadovat šířku pásu přibližně50–100 mm, zatímco větší profily rámování stěn mohou vyžadovat výrazně širší pásy.
Proto by měl výrobce vypočítat rozvinutou šířku profilu před navržením systému válcování.
Typická rychlost výroby
Rychlost výroby závisí na složitosti profilu, tloušťce materiálu, požadavcích na děrování, délce řezu a automatizaci.
Typický stroj na tvarování lehkých kýlových válců může pracovat při přibližně20–60 m/min, zatímco specializované vysokorychlostní-systémy mohou za vhodných podmínek pracovat při vyšších rychlostech.
Operace děrování a řezání mohou ovlivnit efektivní rychlost výroby. Maximální rychlost tváření stroje by proto neměla být uvažována odděleně od cyklu děrování a řezání.
Pozinkovaná ocel pro lehké kýly
Pozinkovaná ocel se běžně používá pro výrobu lehkého kýlu, protože zinkový povlak poskytuje základní oceli ochranu proti korozi.
Díky povrchové úpravě je také hotový profil vhodný pro vnitřní stavební prostředí, kde je vyžadována dlouhodobá-odolnost vůči vlhkosti a oxidaci.
Avšak válcování galvanizované oceli vyžaduje pečlivou kontrolu. Nadměrný tlak, nesprávná vůle válce nebo poškozené nástroje mohou poznamenat zinkový povlak.
Udržování správného vyrovnání válců je proto důležité jak pro rozměrovou kvalitu, tak pro vzhled povrchu.
Význam Roll Designu
Roll tooling určuje konečný tvar a rozměrovou přesnost kýlu. Každá válcovací stanice by měla zavést kontrolované množství deformace.
Pokud se na jedné stanici provádí příliš mnoho tváření, může dojít k nadměrnému namáhání materiálu. Pokud je tvarovací sekvence špatně navržena, profil se může vyvinout zkroucení, prohnutí nebo nerovné příruby.
Dobře{0}}navržený systém válcování rozděluje deformaci na více stanic.
Materiál role a povrchová úprava jsou také důležité, zejména při zpracování předem{0}}potažené nebo pozinkované oceli.
Důležitost materiálového sladění
Přesné vyrovnání pásů je zásadní v celé výrobní lince. Pokud materiál vstupuje do tvarovacích válců pod úhlem, může se hotový kýl kroutit nebo pohybovat do stran.
Boční vodítka pomáhají udržovat správnou polohu pásu před tím, než vstoupí do tvářecích stanic.
Během uvádění do provozu a provozu by měli operátoři zkontrolovat, zda pás zůstává vycentrovaný a zda jsou role správně vyrovnány.
PLC a automatické řízení
ModerníLehkoměrné ocelové kýlové strojeběžně používají řídicí systémy-založené na PLC ke koordinaci výrobního procesu.
Operátor může obvykle zadávat parametry jako:
- Délka produktu
- Výrobní množství
- Vzdálenost děrování
- Rychlost linky
- Nastavení řezání
- Výběr produktu
PLC přijímá signály ze snímačů a kodérů a koordinuje operace podávání, děrování, tváření a řezání.
Dotyková obrazovka HMI může poskytovat informace o stavu stroje, množství výroby, alarmech a provozních parametrech.
Automatická regulace délky
Přesná kontrola délky je zvláště důležitá, protože stavební projekty často vyžadují kýly se standardizovanými rozměry.
Kodér měří pohyb ocelového pásu a sděluje polohu řídicímu systému. Po dosažení naprogramované délky se aktivuje řezací systém.
Konzistentní měření a synchronizace pomáhají minimalizovat odchylky délky a snižují plýtvání materiálem.

Výhody lehkého stroje na výrobu kýlů
A Stroj na výrobu lehkých kýlůnabízí několik výhod oproti ruční výrobě profilu.
Nepřetržitá výroba:Stroj dokáže plynule tvarovat ocelový pás do hotových profilů.
Konzistentní rozměry:Správně navržené válcové nástroje poskytují opakovatelné rozměry profilu.
Vysoká produktivita:Automatizované tvarování a řezání umožňují výrobcům efektivně vyrábět velká množství.
Snížená práce:Obsluha nemusí ručně ohýbat a řezat každý jednotlivý profil.
Flexibilní délky:Automatické řezání umožňuje naprogramovat různé hotové délky.
Integrované děrování:Požadované otvory a drážky lze začlenit do výrobního procesu.
Efektivní využití materiálu:Přesné tvarování a řezání může pomoci snížit zbytečné plýtvání.
Společné lehké kýlové profily
Různé konstrukční systémy vyžadují různé profily kýlu. Stroj na tváření válců může být navržen podle požadovaného tvaru průřezu-.
Mezi běžné kategorie patří:
|
Typ profilu |
Typické použití |
|
Stropní kanál |
Podhledové systémy |
|
Hlavní kanál |
Stropní rám |
|
Furring kanál |
Stropní a stěnová podpora |
|
Stud |
Dělicí a stěnové rámování |
|
Dráha |
Spojení mezi čepy |
|
U-kanál |
Rámování a podpůrné aplikace |
|
Přizpůsobený profil |
Speciální konstrukční systémy |
Obráběcí stroj musí být přizpůsoben podle přesného výkresu profilu.
Kontrola kvality během výroby
Kontrola kvality by měla být prováděna během celého výrobního procesu. Dokončené kýly by měly být zkontrolovány na rozměry profilu, přímost, délku, polohu otvoru, stav povrchu a kvalitu řezu.
Mezi důležité kontrolní body patří:
|
Kontrola kvality |
Účel |
|
Šířka profilu |
Ověřte rozměrovou přesnost |
|
Výška profilu |
Potvrďte požadovanou sekci |
|
Rozměry příruby |
Zajistěte správnou montáž |
|
Délka |
Zkontrolujte přesnost řezání |
|
Poloha otvoru |
Ověřte přesnost děrování |
|
Přímost |
Předcházejte problémům s instalací |
|
Stav povrchu |
Zjistěte poškození povlaku nebo nástroje |
|
Řezná hrana |
Zkontrolujte nadměrné otřepy |
Pravidelná kontrola může pomoci identifikovat problémy s tvářením nebo nástroji dříve, než se vyrobí velké množství vadných profilů.
Běžné problémy při výrobě lehkého kýlu
Během válcování může nastat několik problémů.
Zkroucení profilu může být způsobeno nesprávným vyrovnáním válců nebo nerovnoměrným tvarováním. Rozměrové odchylky mohou být způsobeny nesprávným nástrojem nebo odchylkou tloušťky materiálu. Při poškození nebo znečištění rolí může dojít k poškrábání povrchu.
Pokud je nesprávně nakonfigurován kodér nebo synchronizace děrování, může dojít k chybám při děrování. Problémy s řezáním mohou být způsobeny opotřebovanými čepelemi nebo nesprávnými parametry řezání.
|
Problém |
Možná příčina |
|
Zkroucení profilu |
Nesouosost válců |
|
Nerovnoměrné rozměry |
Nesprávné nastavení role |
|
Povrchové škrábance |
Poškozené nebo znečištěné role |
|
Chyby pozice-děr |
Nesprávná synchronizace |
|
Nadměrné otřepy |
Opotřebované řezné nástroje |
|
Materiální putování |
Špatné vedení pásu |
|
Deformace profilu |
Nesprávné pořadí tvarování |
Údržba stroje
Pro spolehlivý provoz výrobní linky je nezbytná pravidelná údržba. Tvarovací válce by měly být pravidelně kontrolovány a čištěny. Ložiska a součásti převodovky by měly být mazány podle plánu údržby výrobce.
Řezné nože by měly být zkontrolovány, zda nejsou opotřebené, zatímco děrovací nástroje by měly být zkontrolovány, zda nejsou poškozené a zda mají správnou vůli.
Elektrické komponenty, senzory, PLC systémy a HMI by měly být také udržovány. Při použití hydraulického zařízení by měly být zkontrolovány hydraulické součásti, zda nedochází k úniku.
Jak vybrat lehký stroj na výrobu kýlů
Před zakoupením aStroj na výrobu lehkých kýlůVýrobci by měli jasně definovat požadované specifikace produktu a výrobní kapacitu. Mezi důležité faktory patří výkres profilu, jakost oceli, tloušťka materiálu, šířka svitku, hmotnost svitku, požadovaná rychlost výroby, dokončená délka, požadavky na děrování, způsob řezání, úroveň automatizace, počet profilů, požadavky na nástroje a dostupný prostor továrny. Výkres profilu je zvláště důležitý, protože válcovací nástroj musí být navržen podle přesného průřezu- tvaru kýlu. Tloušťka materiálu a jakost oceli také určují požadovanou tvářecí sílu, konstrukci válce a konfiguraci stroje. Výrobci by měli zvážit požadovanou rychlost výroby a délku hotového výrobku, aby zajistili, že stroj dokáže efektivně splnit výstupní cíle. Pokud je vyžadováno děrování otvorů nebo jiných vzorů, měl by stroj obsahovat vhodný automatický děrovací systém. Způsob řezání a úroveň automatizace by také měly odpovídat objemu výroby a provozním požadavkům. Továrnám vyrábějícím více profilů kýlu mohou poskytnout větší flexibilitu vyměnitelné nástroje nebo konfigurace s více{8}}profily. Pečlivým vyhodnocením těchto faktorů mohou výrobci vybrat stroj, který poskytuje stabilní výrobu, přesné profily, efektivní provoz a{10}}dlouhodobou hodnotu.
Shrnutí
A Stroj na výrobu lehkých kýlůje specializovaný systém válcování pro kontinuální výrobu lehkých ocelových rámových profilů používaných ve stropech, příčkách, stěnách a dalších stavebních aplikacích. Stroj transformuje pozinkovaný nebo jiný vhodný ocelový svitek na hotové profily prostřednictvím řízené sekvence podávání, válcování, děrování a řezání.
Typické stroje mohou zpracovávat přibližně0,4–1,2 mmocelový pás a provozovat kolem20–60 m/min, zatímco přesné specifikace závisí na profilu, jakosti materiálu, výrobních požadavcích a konfiguraci stroje. Hotové délky lze běžně naprogramovat pro aplikace jako např2 000–4 000 mm, s přizpůsobenými délkami také možné.
Kvalita hotového kýlu závisí na celém výrobním systému, včetně odvíječe, vedení pásu, válcovacích nástrojů, děrovacího systému, řezacího zařízení a řízení PLC. Správná konstrukce a vyrovnání role jsou zvláště důležité pro udržení přesných rozměrů a zabránění kroucení nebo deformaci.
Díky vhodné konstrukci stroje, přesným nástrojům, automatizovanému řízení a pravidelné údržbě, aVýrobní linka na ocelový kýlmůže poskytnout konzistentní profily, vysokou efektivitu výroby, snížené nároky na pracovní sílu a spolehlivý výstup pro moderní výrobu lehkých konstrukcí.


