


Svařování je jednou z nejkritičtějších fázíVýroba trubek SSAWprotože kvalita spirálového svaru přímo ovlivňuje pevnost, tlakovou odolnost, trvanlivost a životnost hotové trubky. Trubky SSAW se vyrábějí tvarováním ocelového pásu do spirálového tvaru a kontinuálním svařováním okrajů pomocí procesu svařování pod tavidlem. Během tohoto procesusvařovací drátasvařovací tavidlospolupracovat na vytvoření pevného a spolehlivého svarového spoje.
Přestože svařovací drát a tavidlo plní různé funkce, musí být zvoleny jako kompatibilní kombinace. Thesvařovací drátposkytuje přídavný kov, zatímco tavidlo chrání roztavenou svarovou lázeň a ovlivňuje stabilitu oblouku, průnik, chemii-kovu a tvorbu strusky. Volba špatné kombinace může vést k vadám svařování, nestabilní výrobě a nekonzistentním mechanickým vlastnostem.
|
Svařovací spotřební materiál |
Hlavní funkce |
Hlavní vliv na kvalitu |
|
Svařovací drát |
Poskytuje výplňový kov |
Pevnost a chemie svaru |
|
Svařovací tavidlo |
Chrání a podporuje svarovou lázeň |
Stabilita oblouku, penetrace, tvorba strusky |
|
Kombinace drát + tavidlo |
Vytváří kompletní svařovací systém |
Celková kvalita svaru |
Co je svařovací drát?
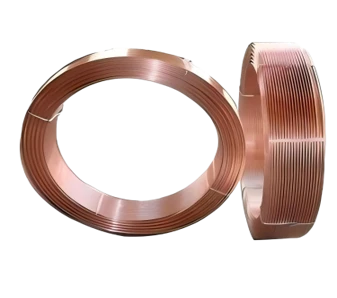
Svařovací drátje kontinuálně přiváděná spotřební elektroda používaná při svařování pod tavidlem. Mezi drátem a ocelovým pásem vzniká elektrický oblouk, který produkuje dostatečné teplo k roztavení drátu a okrajů oceli. Roztavený materiál pak tuhne a tvoří svarový šev.
Chemické složení, průměr, klasifikace a mechanické vlastnosti svařovacího drátu přímo ovlivňují hotový svar. Různé třídy trubek a tloušťky stěn mohou vyžadovat různé svařovací dráty. Proto by měl být drát vybrán podle základní oceli, požadovaných vlastností svaru, postupu svařování a platné normy.
Co je to svařovací tok?
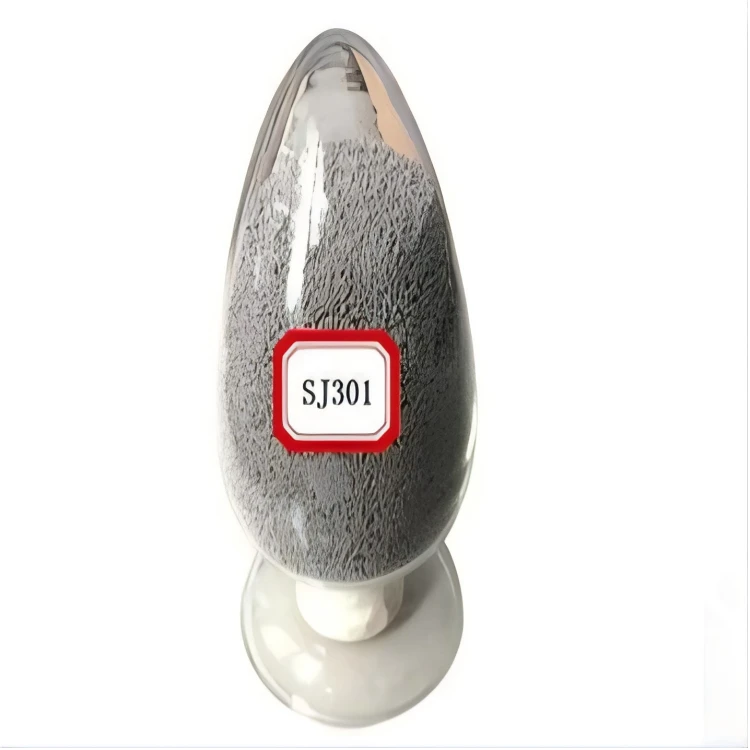
Svařovací tavidloje zrnitý materiál umístěný nad svařovací zónou při svařování pod tavidlem. Oblouk pracuje pod vrstvou tavidla, zatímco roztavené tavidlo tvoří ochrannou strusku nad svarovou lázní.
Svařovací tavidlo pro SSAW trubkyplní několik funkcí. Chrání roztavený svar před atmosférickou kontaminací, pomáhá stabilizovat oblouk, ovlivňuje průvar a tvar housenky a může ovlivnit chemické složení a mechanické vlastnosti svarového kovu.
Třída tavidla by proto měla být vybírána pečlivě, nikoli pouze na základě ceny nebo dostupnosti.
Jak spolupracují svařovací drát a tavidlo
Svařovací drátatoktvoří kombinovaný svařovací systém. Drát dodává přídavný kov, zatímco tavidlo řídí prostředí obklopující svar a přispívá k metalurgickému chování procesu.
Výkon této kombinace závisí na několika faktorech, včetně třídy oceli, tloušťky stěny trubky, svařovacího proudu, napětí, rychlosti svařování, průměru drátu a požadovaných mechanických vlastností.
|
Faktor |
Vliv na svařování |
|
Třída oceli |
Určuje požadované vlastnosti svaru |
|
Svařovací drát |
Ovlivňuje chemii a pevnost-kovu |
|
Flux |
Ovlivňuje stabilitu oblouku a chování svaru-kovu |
|
Proud |
Ovlivňuje přívod a prostup tepla |
|
Napětí |
Ovlivňuje charakteristiku oblouku a tvar housenky |
|
Rychlost svařování |
Ovlivňuje přívod tepla a velikost svaru |
|
Průměr drátu |
Ovlivňuje rychlost depozice |
|
Krmení tavidlem |
Pomáhá udržovat konzistentní ochranu proti oblouku |
Význam jakosti svařovacího drátu
Thesvařovací drátjakost musí být kompatibilní s ocelí používanou pro výrobu trubek. Protože se drát stává součástí svarového kovu, jeho chemické složení a klasifikace mají přímý vliv na konečný svar.
Nevhodný drát může mít za následek nedostatečnou pevnost v tahu, špatnou houževnatost, nadměrnou tvrdost nebo nevhodné složení svarového-kovu. Pro potrubní a konstrukční aplikace by proto měl být drát vybrán podle požadovaného výkonu hotové trubky.
Trubky s vyšší{0}}pevností mohou vyžadovat pečlivě sladěný svařovací materiál, aby se zajistilo, že se svar nestane slabší částí spoje.
Význam třídy tavidla pro svařování
Stejně důležitý je stupeň tavidla. Různá tavidla mají různé chemické složení, úrovně zásaditosti, charakteristiky tání a velikosti částic. Tyto charakteristiky ovlivňují svařovací oblouk, průvar, tvorbu strusky, vzhled svaru a konečné vlastnosti svaru.
Nejdražší tavidlo není automaticky nejlepší tavidlo. SprávnýSvařovací tavidlo pro SSAW trubkyje ten, který je správně sladěn se svařovacím drátem, jakostí oceli, svařovacími parametry a použitelnou normou pro potrubí.
Z tohoto důvodu by měli výrobci hodnotit celý svařovací systém spíše než vybírat tavidlo nezávisle.

Vliv na pevnost svaru
Spirálový svar musí odolat mechanickému a provoznímu zatížení trubky. V potrubních aplikacích může být svar vystaven vnitřnímu tlaku, vnějšímu zatížení, vibracím, teplotním změnám a dalším provozním podmínkám.
Svařovací drát přímo přispívá k pevnosti-kovu, zatímco tavidlo může ovlivnit chemii-kovu a tuhnutí. Správně zvolená kombinace drátu a tavidla může pomoci dosáhnout požadované pevnosti v tahu, meze kluzu, houževnatosti a tažnosti.
|
Vlastnost svaru |
Vliv drátu a tavidla |
|
Pevnost v tahu |
Silně ovlivněno složením-kovu |
|
Mez kluzu |
Závisí na vlastnostech-kovu |
|
Rázová houževnatost |
Ovlivněno kombinací spotřebního materiálu a podmínkami svařování |
|
Tažnost |
Ovlivněné-chemií a mikrostrukturou svarového kovu |
|
Tvrdost |
Ovlivňuje složení a tepelný příkon |
Vliv na penetraci svaru
Správná penetrace je nezbytná pro vytvoření spolehlivého svarového spoje. BěhemVýroba SSAWsvařovací proud, napětí, rychlost posuvu, průměr drátu, poloha drátu a charakteristiky toku spolupracují na určení množství tepla dodaného do svařované oblasti.
Nedostatečný průvar může mít za následek neúplný spoj, zatímco nadměrný průvar může vytvořit nežádoucí geometrii svaru. Výrobci by proto měli stanovit vhodné svařovací parametry pro každou kombinaci drátu a tavidla a průběžně je během výroby sledovat.
 Role při předcházení vadám při svařování
Správně vybranéSpotřební materiál pro svařování pod tavidlemmůže pomoci snížit riziko několika běžných vad svařování. Patří mezi ně pórovitost, struskové vměstky, neúplné roztavení, neúplná penetrace, praskliny, podříznutí a nepravidelná tvorba svarů.
Spotřební materiál je však pouze jednou součástí prevence defektů. Čistota oceli, příprava hran, přesnost tváření, vyrovnání svařování, svařovací proud, napětí, rychlost pojezdu a stav zařízení mohou mít také velký vliv na kvalitu svaru.
Proto by továrny měly prozkoumat celý proces svařování, když se vyskytnou závady, namísto automatického obviňování svařovacího drátu nebo tavidla.
Kontrola vlhkosti svařovacího tavidla
Vlhkost je jedním z nejdůležitějších faktorů, které je třeba při používání kontrolovatsvařovací tavidlo. Tavidlo, které absorbuje nadměrnou vlhkost, může negativně ovlivnit svařovací výkon a za nepříznivých podmínek může přispět k poréznosti nebo problémům s vodíkem-.
Továrny by měly skladovat tavidlo v suchých podmínkách a dodržovat požadavky výrobce na sušení, úpravu a skladování. Po zaschnutí tavidla by mělo být během přepravy a manipulace chráněno před vlhkostí.
|
Etapa řízení toku |
Důležité upozornění |
|
Skladování |
Udržujte tavidlo suché a chráněné |
|
Otevírací |
Vyhněte se zbytečnému vystavení vlhkosti |
|
Sušení |
Dodržujte požadavky výrobce |
|
Převod |
Chraňte upravené tavidlo před vlhkostí |
|
Výroba |
Udržujte řízené podávání tavidla |
|
Zotavení |
Správně prohlédněte a spravujte obnovený tok |
Správné skladování svařovacího drátu
Svařovací drátby měly být také skladovány v čistém a suchém prostředí. Vystavení vlhkosti, oleji, prachu a korozi může negativně ovlivnit podávání drátu a stabilitu svařování.
Různé třídy a průměry drátů by měly být jasně označeny a uloženy odděleně. Správné řízení zásob také zlepšuje sledovatelnost a snižuje riziko použití nesprávného spotřebního materiálu během výroby.
Řízení podávání svařovacího drátu
Thesvařovací drátmusí být nepřetržitě a přesně dodávány do svařovací zóny. Problémy se systémem podávání drátu mohou způsobit nestabilitu oblouku, nepravidelnou tvorbu svaru, nekonzistentní ukládání a přerušení výroby.
Operátoři by měli pravidelně kontrolovat vodítka drátu, podávací válečky, kontaktní součásti a vyrovnání. Udržování těchto součástí v dobrém stavu pomáhá udržovat stabilní svařování po celou dobuVýroba trubek SSAWproces.
Velikost částic tavidla a podávání
Velikost částic tavidla může ovlivnit stabilitu podávání, pokrytí oblouku a tvorbu strusky. Konzistentní velikost částic pomáhá udržovat rovnoměrné pokrytí tokem v oblasti svařování.
Nadměrný prach, příliš velké částice nebo nekonzistentní materiál mohou rušit systém podávání tavidla. Továrny by proto měly udržovat správnou kvalitu tavidla a pravidelně kontrolovat podávací zařízení.
Recovered Flux Management
Během nepřetržité výroby může být nepoužité tavidlo často shromažďováno a regenerováno. Získané tavidlo však může obsahovat částice strusky, kovové částice, prach a další nečistoty.
Před opětovným použitím by mělo být regenerované tavidlo zpracováno podle doporučení výrobce. K odstranění nežádoucích částic může být nutné prosévání a čištění.
Regenerované tavidlo by nemělo být nikdy znovu použito bez řádné kontroly, protože kontaminovaný materiál může negativně ovlivnit stabilitu a kvalitu svaru.
Parametry svařování a spotřební materiál
Svařovací dráta tavidlo musí být vždy použito s vhodnými parametry svařování. Mezi důležité parametry patří svařovací proud, napětí, rychlost svařování, průměr drátu, prodloužení drátu a rychlost podávání tavidla.
Když továrna změní kvalitu drátu nebo tavidla, měl by se přezkoumat postup svařování. Nová kombinace spotřebního materiálu se může chovat odlišně a může vyžadovat úpravu parametrů nebo dodatečné kvalifikační testování.
Výběr podle jakosti oceli
Různé třídy oceli mají různé požadavky na svařování. Kombinace vhodná pro standardní konstrukční ocel nemusí být vhodná pro ocel vyšší-pevnosti potrubí.
Pro náročné aplikace by měli výrobci zvážit:
- Pevnost svaru v tahu
- Mez kluzu
- Rázová houževnatost
- Svařovací-chemie kovů
- Řízení vodíku
- Přívod tepla
- Servisní podmínky
Přídavné materiály pro svařování by měly být vybírány podle skutečné specifikace potrubí spíše než používat stejnou kombinaci pro každý produkt.
Svařovací spotřební materiál a tloušťka trubek
Tloušťka stěny trubky může také ovlivnit výběr svařovacích materiálů a parametrů. Tlustší materiály obecně vyžadují větší tepelný příkon a pečlivě kontrolované podmínky svařování, aby bylo dosaženo dostatečné penetrace a roztavení.
|
Stav potrubí |
Hlavní úvaha |
|
Trubka s tenkou stěnou- |
Vyhněte se nadměrnému přívodu tepla |
|
Střední-potrubí |
Udržujte vyváženou penetraci |
|
Tlustá-trubka |
Zajistěte dostatečnou penetraci a splynutí |
|
Trubka s vysokou{0}}pevností |
Ovládejte přívod tepla a houževnatost |
|
Tlakové potrubí |
Dodržujte přísné požadavky na kvalitu svaru |
Kontrola kvality svařovacího drátu a tavidla
Profesionální továrna by měla zavést systém kontroly kvality pro svařovací spotřební materiály. U příchozích materiálů by měla být zkontrolována třída, klasifikace, výrobce, číslo šarže, stav balení a příslušné certifikáty.
Během skladování a výroby by továrna měla kontrolovat vlhkost, kontaminaci, podmínky podávání a identifikaci materiálu. Měly by být také vedeny záznamy o šaržích, aby továrna mohla identifikovat, který spotřební materiál byl použit během konkrétního výrobního období.
Tato sledovatelnost je zvláště cenná při vyšetřování vad svařování nebo při reakci na požadavky zákazníků na kvalitu.
Časté chyby ve správě spotřebního materiálu
Továrny by se měly vyhnout výběru svařovacího drátu atokpouze na základě ceny. Nejlevnější spotřební materiál nemusí poskytovat požadovaný výkon, zatímco drahý spotřební materiál nemusí být nutně vhodný pro každou aplikaci.
Další častou chybou je míchání různých druhů drátu nebo tavidla. Materiály by měly být jasně označeny a skladovány odděleně. Továrny by se také měly vyhýbat výměně přídavných materiálů bez přezkoumání svařovacího postupu, protože různé kombinace mohou vést k různým výsledkům svařování.
Dalším velkým problémem je špatné skladování. Vlhkost, prach, olej a koroze mohou negativně ovlivnit výkon spotřebního materiálu.
Jak vybrat správný svařovací drát a tavidlo
Proces výběru by měl začít u třídy oceli a specifikace potrubí. Výrobci by pak měli zvážit tloušťku trubky, požadovanou pevnost svaru, rázovou houževnatost, rychlost výroby, svařovací zařízení a platné normy.
Drát a tavidlo by měly být vybrány jako kompatibilní kombinace a ověřeny za zamýšlených podmínek svařování.
|
Faktor výběru |
Proč na tom záleží |
|
Třída oceli |
Určuje požadované vlastnosti svaru |
|
Tloušťka potrubí |
Ovlivňuje přívod a prostup tepla |
|
Třída svařovacího drátu |
Určuje vlastnosti-kovu výplně |
|
Třída tavidla |
Ovlivňuje chování oblouku a svaru-kovu |
|
Rychlost svařování |
Ovlivňuje přívod tepla |
|
Aplikace potrubí |
Určuje požadovaný výkon |
|
Použitelný standard |
Definuje požadavky na kvalitu a testování |
Význam pro moderní výrobní linku SSAW
Pro vysokou-kapacituVýroba trubek SSAWPřídavné materiály pro svařování ovlivňují kvalitu produktu i efektivitu výroby. Stabilní podávání drátu a konzistentní výkon tavidla pomáhají udržovat nepřetržité svařování a snižují zbytečná přerušení výroby.
Správný výběr spotřebního materiálu může snížit přepracování, snížit počet zmetků, zlepšit konzistenci svaru a zvýšit celkovou produktivitu. To se stává zvláště důležité při výrobě velkého množství trubek pro ropovody a plynovody, vodní přenosové systémy, pilotní projekty a hlavní infrastrukturní aplikace.
Svařovací spotřební materiál a celková kontrola kvality
Svařovací drátatokjsou kritickými součástmiSvařování trubek SSAW, ale nejsou to jediné faktory, které určují kvalitu potrubí. Kompletní výrobní proces musí také kontrolovat kvalitu ocelových svitků, zarovnání pásů, přípravu hran, spirálové tvarování, parametry svařování, stav zařízení, nedestruktivní testování, rozměrovou přesnost, hydrostatické testování a výstupní kontrolu.
Ani ty nejlepší svařovací materiály nedokážou kompenzovat špatnou surovinu, nesprávné tvarování, poškozené zařízení nebo nevhodné parametry svařování. Vysoce kvalitní-výroba trubek SSAW proto vyžaduje, aby všechny výrobní fáze spolupracovaly za kontrolovaných podmínek.
Shrnutí
Svařovací drátasvařovací tavidlojsou základním spotřebním materiálem při výrobě trubek SSAW a jejich kvalita a kompatibilita mají přímý vliv na výkon svaru. Svařovací drát poskytuje přídavný kov, zatímco tavidlo chrání svarovou lázeň a ovlivňuje stabilitu oblouku, průnik, tvorbu strusky a vlastnosti svarového-kovu.
SprávnýSvařovací drát pro trubky SSAWaSvařovací tavidlo pro SSAW trubkyby měly být vybrány podle třídy oceli, tloušťky trubky, požadovaných mechanických vlastností, parametrů svařování a platných norem. Správné skladování, kontrola vlhkosti, krmení, manipulace a sledovatelnost jsou stejně důležité.
Zacházením se spotřebním materiálem pro svařování pod tavidlem jako kritickými součástmi výrobního procesu mohou výrobci dosáhnout stabilnějšího svařování, snížit vady, zlepšit efektivitu výroby a vyrábět spolehlivé trubky SSAW pro náročné potrubní, konstrukční a průmyslové aplikace.


